
金属激光三维打印技术的缺陷解析及抑制策略2026-01-08 03:05:3755960
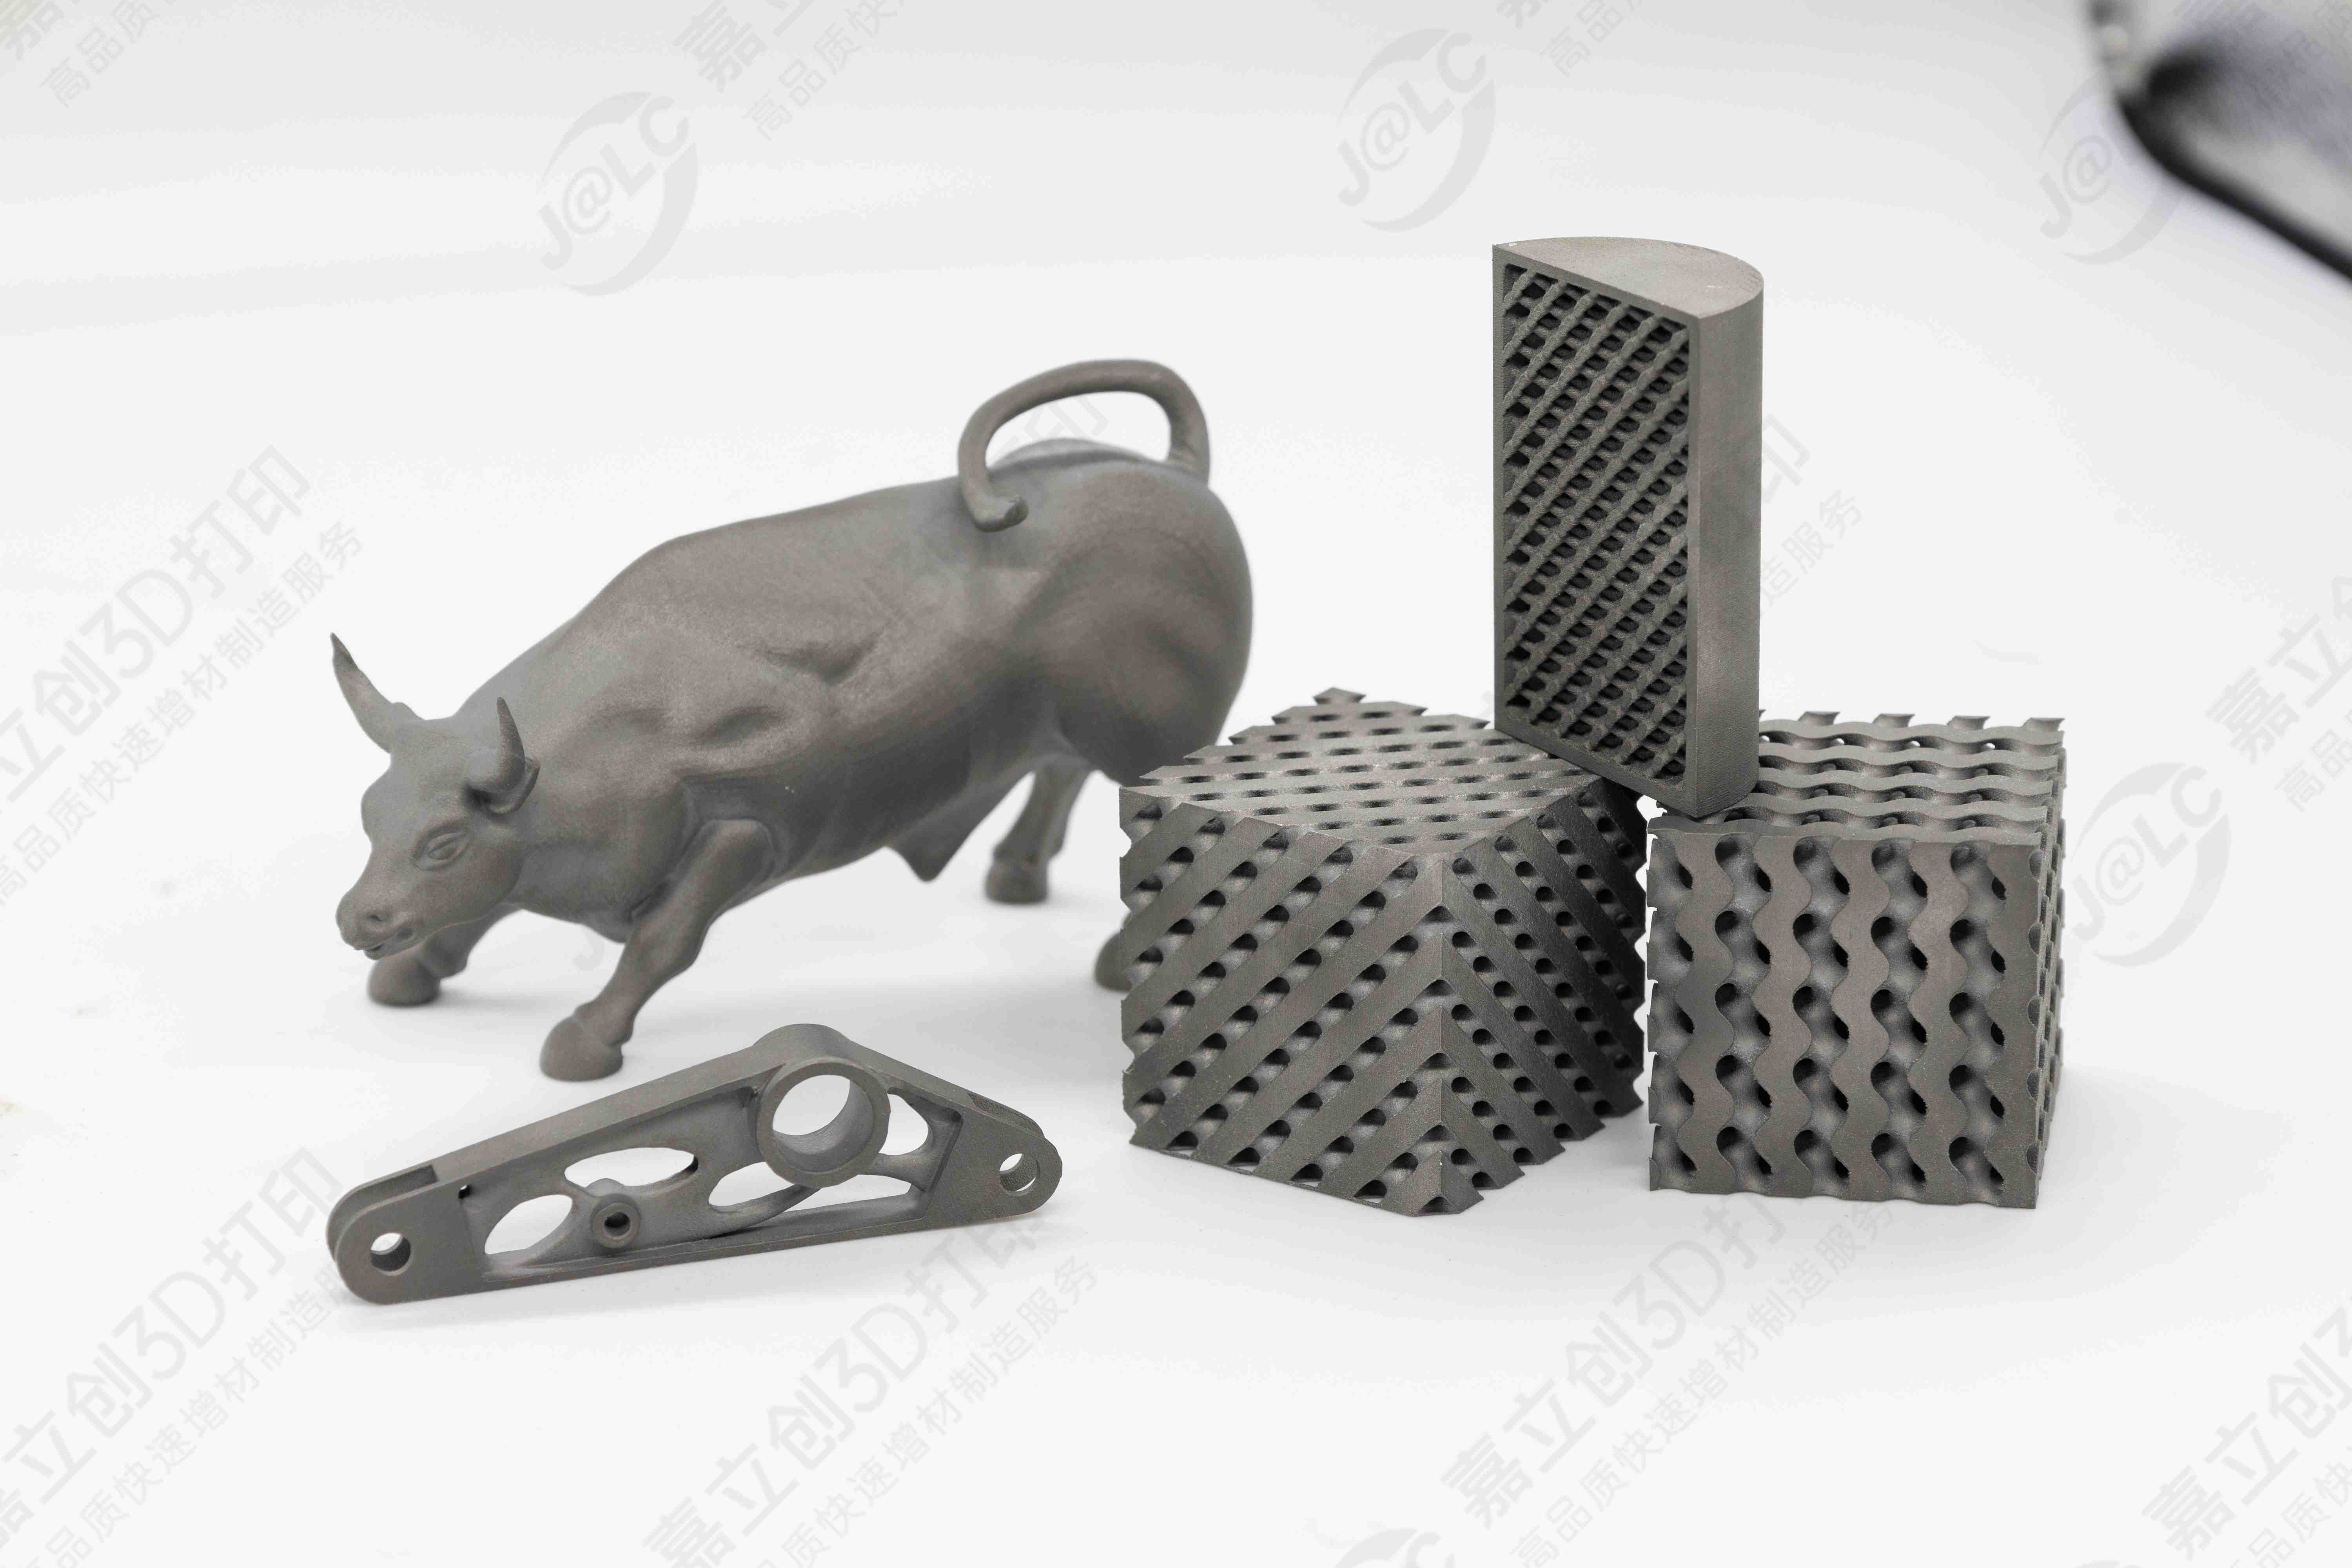
金属激光三维打印技术以选择性激光熔融(SLM)、激光近净成形(LENS)、选择性激光烧结(SLS)等为代表,凭借其复杂结构成型能力、材料利用率高、个性化定制优势,已成为航空航天、高端装备、医疗植入等领域的关键制造技术。该技术通过激光高能束与金属粉末的动态交互,实现材料的逐层熔化-凝固堆叠,最终形成三维实体零件。
然而,受激光能量调控、粉末特性、成型环境、工艺参数等多因素耦合影响,金属激光三维打印零件易出现孔隙、裂纹、未熔合、变形等典型缺陷,这些缺陷会显著降低零件力学性能、尺寸精度与服役可靠性,甚至导致零件直接报废。本文系统梳理金属激光三维打印的核心缺陷类型,深入剖析各类缺陷的形成机制,针对性提出可落地的抑制对策与全流程管控方案,为提升打印零件质量提供技术支撑。
一、金属激光三维打印核心缺陷类型及特征解析
金属激光三维打印过程涉及“光-热-力-材”多场耦合作用,缺陷形成贯穿于粉末熔化、熔池凝固、层间叠加全流程。根据缺陷形态、形成阶段及危害程度,可分为孔隙类、裂纹类、未熔合/未熔透类、变形与尺寸偏差类四大核心类型,各类缺陷具有鲜明的特征标识。
(一)孔隙类缺陷:致密度下降的主要诱因
孔隙类缺陷是金属激光打印中最常见的缺陷之一,指零件内部或表面存在的微小空洞,按形成机制可分为气体孔隙、未熔合孔隙与收缩孔隙三类,其特征与形成场景存在显著差异。
• 「气体孔隙」:典型特征为圆形或近圆形空洞,尺寸细小(10-100μm),分布均匀或集中在熔池中心区域;核心成因是激光熔化过程中,金属粉末吸附的水分、表面氧化膜分解产生的气体,以及保护气体卷入熔池,冷却凝固时气体无法及时逸出,被包裹在零件内部形成孔隙;高频出现于Ti6Al4V钛合金、Inconel 718高温合金打印过程,尤其当粉末受潮、保护气氛纯度不足时高发。
• 「未熔合孔隙」:特征为不规则形状空洞,多分布在层间界面、扫描轨迹搭接处,尺寸较大(50-500μm);成因是激光能量输入不足,或扫描间距过大,导致相邻熔池无法有效搭接,或粉末未完全熔化,形成间隙型孔隙;常见于高功率打印厚壁零件、扫描策略不合理的场景。
• 「收缩孔隙」:特征为不规则枝晶状空洞,多集中在熔池凝固末端;成因是熔池凝固过程中,液态金属体积收缩,而周围金属已凝固形成约束,导致液态金属无法及时补充,形成收缩型孔隙;在冷却速度过快、熔池流动性差的工艺条件下易出现。
(二)裂纹类缺陷:影响零件服役安全的致命隐患
裂纹类缺陷具有高危害性,会直接破坏零件结构完整性,降低疲劳强度与断裂韧性,按形成阶段可分为热裂纹与残余应力裂纹两类,二者形成机制与特征差异显著。
• 「热裂纹」:典型特征为沿晶界扩展的树枝状、网状微裂纹,多出现于零件拐角、壁厚突变处或层间界面,肉眼可见或需通过X光检测发现;核心成因是激光熔化形成的熔池温度高达1600℃以上,与周边未熔化粉末、已凝固层形成巨大温度梯度(可达10³℃/mm),热应力超过材料高温抗拉强度,同时低熔点共晶相在晶界富集,进一步诱发裂纹;高频场景为高温合金、高碳钢、厚壁零件打印过程。
• 「残余应力裂纹」:特征为打印过程中零件外观完好,拆除支撑或放置数小时后突发宏观裂纹,甚至断裂,裂纹多为穿晶扩展,断裂面平整;成因是打印过程中残留热应力未及时释放,零件脱离基板约束或受轻微外力时,应力超过材料屈服强度,诱发延迟开裂;此外,粉末氧化、杂质含量过高会降低材料韧性,加剧开裂风险;常见于大尺寸零件、17-4PH不锈钢、高硬度金属材料打印后未及时后处理的场景。
(三)未熔合/未熔透类缺陷:层间结合失效的核心问题
未熔合/未熔透缺陷指层间或扫描轨迹间存在未完全结合的区域,是导致零件力学性能下降的重要原因。其典型特征为零件内部出现层间分离、扫描轨迹搭接间隙,拉伸试验时易沿未熔合面断裂,抗拉强度显著降低。核心成因包括:激光功率不足、扫描速度过快,导致能量输入不足,粉末未完全熔化;扫描间距过大、层厚设置过厚,熔池无法有效覆盖相邻区域;粉末流动性差、铺粉不均匀,局部区域粉末堆积过厚,激光能量无法穿透;保护气氛氧含量过高,粉末表面氧化,影响层间结合力。该缺陷在SLM技术打印薄壁件、LENS技术打印大尺寸零件时尤为高发。
(四)变形与尺寸偏差类缺陷:装配精度失效的关键诱因
变形与尺寸偏差缺陷指零件成型后出现整体扭曲、边缘翘曲、孔位错位、尺寸超差等问题,无法满足装配要求。按变形范围可分为整体变形与局部变形:整体变形表现为零件出现“马鞍形”“波浪形”扭曲,尺寸偏差超过±0.1mm,常见于大尺寸薄壁件、复杂框架结构;局部变形表现为边缘卷曲、悬臂下垂、孔壁内凹,多因局部支撑不足、激光能量分布不均导致。核心成因是热应力均匀累积或局部集中,冷却收缩不均,同时支撑设计不足、扫描路径不合理、基板温度控制不当等会进一步加剧变形,最终导致尺寸偏差。
二、金属激光三维打印缺陷的核心抑制对策
抑制金属激光三维打印缺陷需遵循“源头管控-过程调控-后处理补全”的全流程思路,围绕“能量匹配、热场均匀、约束强化、应力释放”四大核心原则,针对不同缺陷类型制定靶向对策,实现缺陷精准抑制。
(一)孔隙类缺陷抑制对策
1. 粉末预处理管控:① 金属粉末使用前必须进行真空干燥处理,Ti6Al4V粉末在120℃下干燥3小时,316L不锈钢在80℃下干燥2小时,去除水分与油污;② 采用200目筛网筛选粉末,去除大颗粒、结块与杂质,保证粉末粒径分布均匀(15-45μm);③ 粉末复用次数控制在10次以内,复用前重新干燥与筛选,避免性能衰减导致孔隙率升高。
2. 工艺参数优化:① 精准匹配激光功率与扫描速度,确保能量输入充足且不过度,如316L不锈钢采用功率220-360W、扫描速度400-600mm/s,维持功率/速度比0.6-0.8W/(mm/s);② 优化扫描间距与层厚,扫描间距控制在0.08-0.12mm,保证熔池搭接率30%-50%,精密零件层厚设为0.03-0.04mm;③ 采用岛状扫描、层间旋转扫描策略,提升熔池流动性,促进气体逸出。
3. 成型环境优化:① 选用纯度≥99.999%的氩气或氮气作为保护气体,打印前对成型舱进行3次以上抽真空-充气体置换,确保氧含量≤300ppm;② 控制保护气体流量为3-5L/min,避免气流过快导致熔池扰动,卷入气体;③ 定期清理成型舱、铺粉辊、刮刀,避免杂质污染粉末。
4. 后处理强化:对高精度、高要求零件,采用热等静压(HIP)处理,如Ti6Al4V零件在920℃、100MPa压力下保温2小时,可消除90%以上的孔隙,致密度提升至99.8%以上。
(二)裂纹类缺陷抑制对策
1. 热场优化调控:① 采用基板预热技术,根据材料特性精准设置预热温度,Ti6Al4V设为250-300℃,Inconel 718设为300-400℃,缩小温度梯度,减少热应力累积;② 打印完成后执行慢冷程序,零件与基板一起在成型舱内缓慢冷却至室温,冷却时间不少于8小时,大尺寸零件延长至12小时以上;③ 优化激光扫描策略,采用分区扫描、渐变能量扫描,分散热应力,避免局部过热。
2. 工艺参数匹配:① 降低激光功率与扫描速度的比值,减少热输入,避免过度熔化;② 对易开裂材料,适当增大扫描间距,降低熔池重叠度,减少热应力集中;③ 边缘区域采用强化扫描,提升边缘熔化充分性,避免边缘裂纹。
3. 材料与支撑优化:① 选用低氧含量、低杂质的高品质粉末,减少材料脆化;② 优化支撑设计,易开裂区域支撑密度提升至30%-50%,增强约束效果;③ 大尺寸零件采用“基板-零件”一体化设计,打印后通过线切割分离,减少取件时的应力释放。
4. 后处理应力释放:① 打印后及时进行去应力热处理,Ti6Al4V在650℃下保温2小时,316L不锈钢在450℃下保温1小时,可释放60%-80%残留应力;② 对存在微裂纹的零件,采用激光重熔技术修复,或通过热等静压处理闭合微裂纹。
(三)未熔合/未熔透缺陷抑制对策
1. 能量输入强化:① 提升激光功率5%-10%,或降低扫描速度5%-10%,确保粉末完全熔化;② 采用“二次扫描”策略,对层间界面进行二次激光照射,提升层间结合力;③ 针对LENS技术,优化送粉速率与激光能量匹配,避免送粉过快导致能量不足。
2. 扫描与铺粉优化:① 缩小扫描间距至0.08-0.10mm,保证熔池充分搭接;② 减薄层厚,控制在0.03-0.05mm,确保激光能量穿透至前一层;③ 校准铺粉辊压力与速度,保证铺粉均匀性,铺粉厚度波动≤5%;④ 选用球形度高、流动性好的粉末(安息角≤32°),提升铺粉质量。
3. 成型环境管控:① 严格控制保护气氛氧含量≤300ppm,避免粉末表面氧化;② 打印前清理成型舱内残留粉末与杂质,防止污染新粉末;③ 定期校准激光聚焦精度,确保光斑尺寸均匀,能量分布集中。
(四)变形与尺寸偏差缺陷抑制对策
1. 支撑设计强化:① 悬臂结构、零件边缘支撑密度设为30%-50%,支撑与零件连接点直径不小于0.5mm,选用树形或框架式支撑,兼顾约束与拆除便利性;② 大尺寸零件、薄壁件边缘设置“辅助支撑条”,提升整体约束效果;③ 避免在零件受力区域设置支撑,减少后续打磨对力学性能的影响。
2. 扫描策略与尺寸补偿:① 采用层间旋转扫描(67°或90°)、分区扫描,分散热应力;② 大尺寸零件采用“从内到外”的扫描顺序,减少边缘收缩对核心区域的影响;③ 根据材料收缩率提前进行尺寸补偿,Ti6Al4V收缩率1.5%-2.0%,316L不锈钢1.0%-1.5%,孔位、轴类等精密结构额外补偿0.05-0.1mm。
3. 基板与设备管控:① 定期校准激光扫描振镜精度(偏差≤0.01mm)、Z轴定位精度(偏差≤0.005mm);② 基板使用前喷砂处理,提升表面粗糙度,或涂抹BN涂层,保证结合力的同时便于取件;③ 大尺寸零件打印时,选用刚性更强的基板,避免基板变形带动零件变形。
4. 后处理矫正:轻微变形零件可通过机械矫正、热定型处理修复;严重变形零件需重新优化工艺参数打印,避免后续加工浪费。
三、金属激光三维打印缺陷的全流程管控方案
缺陷抑制的核心在于“预防为主、过程管控、事后追溯”,需建立覆盖打印前、打印中、打印后的全流程管控体系,提前规避风险,快速定位问题,持续优化工艺。
(一)打印前:源头风险规避
1. 材料选型与检测:根据零件性能要求选用匹配的金属粉末,检测粉末纯度、球形度、粒径分布、流动性等指标,确保符合工艺要求;
2. 模型与切片优化:优化零件设计,避免壁厚突变、尖角结构,减少应力集中;切片时检查支撑布局、扫描路径、尺寸补偿设置,确保参数合理;
3. 试样验证:每次更换材料、调整参数后,先打印标准试样(Φ10mm×50mm圆柱、拉伸试样),通过金相分析、拉伸试验验证致密度、力学性能,确认无问题后再打印正式零件;
4. 设备与环境校准:校准激光功率、扫描精度、铺粉均匀性,检查保护气体纯度与流量,确保设备状态、成型环境稳定。
(二)打印中:实时过程调控
1. 参数实时监控:监测成型舱氧含量、基板温度、激光功率稳定性,出现异常立即暂停打印,排查问题后重启;
2. 单一变量测试:遇到缺陷时,每次仅调整1个工艺参数(如激光功率、扫描速度),打印小试样验证效果,避免多参数同步调整导致无法定位有效方案;
3. 过程观察与记录:观察熔池状态,若出现熔池过大、飞溅严重,及时调整参数;详细记录每批次工艺参数、成型环境、设备状态,形成生产台账。
(三)打印后:缺陷检测与追溯
1. 无损检测:采用X光、CT检测零件内部孔隙、裂纹、未熔合等缺陷,通过三维扫描检测尺寸偏差,精准定位缺陷位置与类型;
2. 后处理验证:后处理完成后,再次检测零件质量,确认缺陷已消除;
3. 缺陷分类处理与追溯:轻微缺陷零件可修复后使用,严重缺陷零件直接报废;基于生产台账,分析缺陷产生的工艺环节,优化后续工艺参数,形成闭环追溯。
四、典型材料缺陷抑制工艺参数速查表
不同金属材料的热导率、收缩率、高温性能存在差异,缺陷抑制的工艺参数需精准匹配。以下为常用材料的核心工艺参数参考,可直接套用并根据实际情况微调。
材料类型 | 基板温度(℃) | 激光功率(W) | 扫描速度(mm/s) | 扫描间距(mm) | 层厚(mm) | 去应力温度(℃) | 氧含量(ppm) |
Ti6Al4V(钛合金) | 250-300 | 250-300 | 600-800 | 0.08-0.10 | 0.03-0.04 | 650 | ≤300 |
316L(不锈钢) | 150-200 | 220-360 | 800-1000 | 0.10-0.12 | 0.04-0.05 | 450 | ≤500 |
Inconel 718(高温合金) | 300-400 | 300-350 | 500-700 | 0.09-0.11 | 0.03-0.04 | 720 | ≤300 |
AlSi10Mg(铝合金) | 150-250 | 350-400 | 1000-1500 | 0.12-0.15 | 0.04-0.06 | 300 | ≤200 |
五、总结
金属激光三维打印缺陷的形成是“光-热-力-材”多场耦合失衡的结果,核心诱因在于能量输入失配、热场分布不均、约束不足与应力累积。缺陷抑制需突破单一参数调整的局限,构建“材料管控-工艺优化-设备校准-后处理补全”的全流程解决方案,针对孔隙、裂纹、未熔合、变形等不同缺陷类型,精准匹配靶向对策。
随着仿真技术、AI参数优化、在线监测技术的发展,金属激光三维打印缺陷的预测与抑制将更加精准高效。掌握本文所述的缺陷解析逻辑与管控方案,可大幅降低零件报废率、提升生产稳定性,推动金属激光三维打印技术在高端制造领域的规模化、高质量应用。
- 嘉立创单/双面板价格实时上调通知 (4层及以上暂不调整)9月11日,嘉立创实时全面下调板材价格。9月21日,收到板材供应商涨价通知,板材价格再度上涨,嘉立创报价同步实时调整。1)单、双面板:各上调40元/平方米;2)4层及以上:暂不做相应调整。调整后价格如下:1)单、双面板:410元/平方米(A1级板材,1.6mm厚,8张布,阻燃);2)4层板:460元/平方米(A1级板材,本次未上调价格)。最终价格请以系统实时报价为准,感谢您的理解与支持。2026-09-21 17:53:15
- 嘉立创全面降价,推出上市解密系列之二嘉立创近日发布单、双面和4层板全面降价通知,每平方米降价最高50元(更多详情阅读)。趁此机会谈谈嘉立创上市解密系列之二——价格信任篇。一、传统PCB交易:持续博弈,双向内耗传统PCB行业普遍实行一客一价,价格高低完全依靠采购与供应商谈判博弈。供需双方长期互相猜忌。采购想要拿到更低价格,就要不断开发新供应商试单,积累比价筹码,耗费大量人力与时间;而PCB厂商面对多方比价、压价,为保住订单并维持利润,有时会选用品质较差的板材。这套模式代价很高:(1)供需双方持续议价拉扯,沟通成本巨大。(2)频繁更换供应商,容易出现品质事故,付出品质代价。(3)行业普遍涨价容易、降价难。原材料涨价时供应商快速调价,原材料下跌时却不会主动下调,采购很难实时掌握原料行情。二、嘉立创价格体系:统一透明,建立价格信任9月14号,嘉立创主动发布降价信息,单面、双面和四层降价:50元/平方米,更多详情可阅读《板材价格回落,嘉立创实时降价:50元/平方米》。在零回扣阳光采购之外,透明统一的定价,是嘉立创另一大核心优势,真正做到老板省心、采购安心。嘉立创是行业较早公开统一价格体系的PCB厂商,不分大客户、小客户,全部客户执行同一套价格标准,消除看人报价、差别定价的行业陋习。选择嘉立创,打消三层顾虑:(1)不用担心买贵:同款产品统一价,不存在别人拿货价格更低的情况。(2)价格随原材料联动:原料上涨合理调价,原料下跌第一时间降价。(3)不会因为低价偷换板材:统一物料标准、生产工艺与质检,不会为保利润牺牲品质。三、20年坚守:用信任简化商业合作商业合作的底层是信任。传统交易的反复博弈,根源就是信息不透明、规则不统一。二十年来,嘉立创依靠阳光无回扣+价格全透明两大根基,跳出行业套路,和客户建立稳定的价格信任。客户无需反复议价比价,不用不断试新供应商,不必担心价格猫腻和品质缩水。标准化、透明化的交易规则,让合作简单高效。后续嘉立创将继续分享企业运营核心思想,持续输出上市解密系列内容,敬请关注。2026-09-18 13:47:49
- 板材价格回落,嘉立创实时降价:50元/平方米板材价格回落(从最高330元/平方米左右,降到了270元/平方米),嘉立创第一时间响应板材降价,以最快的行动回应原来对客户的承诺,板材降价,嘉立创价格第一时间回调!一、降价1)降价范围:单面板、双面板、四层板样板和小批量2)降价幅度:两层、四层统一降价最高50元/平方米二、质量1、嘉立创采用好板材1)好米才能做好饭嘉立创一律采用A级板材,1.6mm的板厚A级板料为8张布,填料为30%左右,阻燃的电子布。2)少布非阻燃板材泛滥少布料及非阻燃不合格板料在市场上泛滥成灾,市面上有大量的少布料及非阻燃板材,1.6mm板厚的双面板有6张布及5张布或是4张布,比标准A级板材少一半的布,而且布采用的是工业布不是电子布,这种板材生产的电子设备存在很大的隐患。3)板材检测服务嘉立创可以承接板材检测,出检测报告给客户,如果有需要,客户可以在嘉立创下单平台申请免费检测。嘉立创板材检测服务2、嘉立创是“自己生产”,反对“协同模式外发生产”1)、嘉立创所有的PCB全是自己的生产基地生产,现有五大生产基地,没有一片板子外发给其它同行PCB工厂生产。2) 、个别厂家采用协同生产模式,平台接单,然后外发给其它的低价板厂生产,哪里便宜外发到哪里,品质不可控。3、好工艺1) 、嘉立创一直采用的是正片工艺,采用锡保护过孔的安全,多出了生产工艺的复杂性及锡的成本,但过孔的安全性大大增加。2) 、市面上有个别厂采用负片工艺,直接用干膜掩孔的方式生产大量过孔的两层、四层及高多层板,出现过孔坏孔(似断非断)的可能性大大增加。4、好设备1)、 嘉立创采用一流的自动化生产设备,线路及阻焊都采用国内一流的LDI厂商设备,多层采用中国台湾的活全压机,以确保生产的可靠性。LDI激光曝光设备活全压合机2) 、市面上,中小电路板企业的设备更新换代则良莠不齐,品质难以把控。三、承诺1) 、嘉立创承诺“好米做好饭”,不管板材价格升降,一律采用优质A级板材,在自有生产基地采用“正片工艺”生产,不采用非阻燃或少布不合格板料生产,更不会采用所谓的“协同模式外发生产”,也不会为了锡成本采用负片生产。2)、嘉立创再次承诺,如果板材价格进一步下降,嘉立创板材将继续第一时间下调。如果板材上涨,嘉立创无法消化则也要相应调整。最后,再次感谢所有的客户对于因板材上涨嘉立创调价的支持及理解。2026-09-14 10:31:34
- 省钱10%:品质更好,OSP工艺替换无铅喷锡一、OSP替换无铅喷锡优势:对客户的四大价值1.上锡更容易,投诉率更低无铅喷锡远比OSP难上锡,不上锡导致的品质投诉率高。而OSP只要按规范操作,投诉率反而远低于无铅喷锡。无铅喷锡难上锡的主要原因是:无铅焊料流动性差,且高温焊接时,表面容易氧化和钝化。2.表面平整,精密焊接更有保障无铅喷锡相比OSP表面太不平整,特别是对于密集的IC管脚、BGA焊接,品质无从保证,带来较高的投诉率。而OSP完美地解决了表面平整度问题。3.性价比更高无铅喷锡除工程费外,收费30元/平方米,100平方米就要3000元。而 OSP无任何表面处理费用,相比无铅喷锡可节省约10%的成本。4.返工方便,存储时间反而可更长有人说,没拆包的OSP板子相比无铅喷锡板子存储时间更短,这话合理。但只要存储环境好,没拆包的OSP板子也能存储一年。而且OSP有一个好处:如果OSP在PCBA焊接前氧化了,寄回嘉立创免费返工即可,效果像新的一样;而无铅喷锡一旦氧化,基本上就报废。二、嘉立创用OSP工艺逐步引导取消喷锡工艺1.嘉立创高多层板、HDI早已弃用喷锡工艺几年了,仅支持沉金及OSP工艺。2.免费打样已全部切换为OSP工艺,让大家进一步了解OSP工艺、正确使用OSP 工艺。OSP工艺效果3.本次正式引导OSP工艺取代无铅喷锡工艺,宣导客户逐渐转换。三、以客户价值为最高准则,为客户提供高性价比产品嘉立创引导客户从无铅喷锡转向OSP工艺,目的是让客户获得更好的性能品质、更实惠的价格。但是,从嘉立创自身短期利益来说,这是不利的。无铅喷锡收费30元/平方米,100平方米收费3000元,按20%毛利计算,有600元毛利;OSP成本约5元/平方米,100平方米成本就要500元,且不向客户收费。一个赚600元,一个倒贴500元——客户利益才是最高利益。四、了解OSP工艺,正确用好是关键1.注意氧化风险OSP拆包后容易氧化,拆包后应快速使用。特别是双面焊接,焊完一面后另一面要及时焊接,不要长时间放置。2.这些板不适合OSP工艺OSP工艺一定不能用于半孔板、按键板、金手指板等。3.焊接前检查表面在PCBA加工前,检查一下OSP表面,如果发现有发黑、氧化现象,马上返给嘉立创,可以免费返工。OSP工艺返工极为方便,而无任何风险,返工后效果如新。如果您对嘉立创OSP工艺有任何疑问或建议,可扫描下方二维码,进企业微信群交流。2026-08-24 18:02:14
- 嘉立创PCB近期定价及限量策略公告尊敬的各位客户伙伴:您好!受十年一遇的PCB板材紧缺行情影响,覆铜板价格大幅上涨,单价已由往年约100元/张涨至230元/张左右,且市场行情每日浮动。依托板材供应商的战略备货支持,我司目前整体货源充足。恳请各位客户理性、按需下单,避免恐慌性扎堆下单或过量囤货。为优先保障广大中小客户权益,公司将调整供货定价与产能分配策略:1、板材价格将根据市场行情实时调整,优先保障中小订单性价比稳定;2、紧缺周期内实行反向阶梯定价,暂对订单面积超过50㎡的部分逐级加价;3、若订单总量超出产能,将启动客户定量配额机制;4、严禁通过拆分订单、分批下单等方式规避配额机制,一经发现,公司有权暂停接单或取消相关订单。此外,我司整体产能资源将优先向长期合作的中小客户倾斜。对于临时外来的大额订单,即便客户接受高价,公司也将视产能情况实施限量管控,必要时不予接单,以稳定保障中小客户供货。后续价格及限量策略如有调整,将不再另行公告。感谢各位客户的理解与支持!深圳嘉立创科技集团股份有限公司2026-06-12 19:37:41
